-
上海洪超塑胶原料有限公司
主营:PA66美国杜邦,POM美国杜邦,PBT*
上海洪超塑胶原料有限公司
主营:PA66美国杜邦,POM美国杜邦,PBT* 8

PBT材料注塑成型工艺简介
1、干燥处理:
PBT材料在高温下易水解,因此加工前必须进行干燥处理。
建议在空气中的干燥条件为120℃,6-8小时,或者150℃下干燥2-4小时。PBT材料湿度必须小于0.03%。
2、熔化温度:
225~275℃,建议温度:250℃。
3、注射压力:
中等(到1500bar)。
注射速度:应使用尽可能快的注射速度(因为PBT的凝固很快)。
PBT塑胶原料的优点:
1、机械性质安定抗张强度与抗张模数和尼龙相似;
2、摩擦系数小有自润性;
3、吸水率低;
4、电气性质优良;
5、尺寸安定性良好;
6、耐药品性、耐油性**。
工艺特性
1,PBT具有明显的熔点,熔点为225~235℃,是结晶型材料,结晶度可达40%。
2,PBT熔体的粘度受温度的影响不如剪切应力那么大,因此在注塑中,注射压力对PBT熔体影响明显。
3,PBT在熔融状态下流动性良好,粘度低,仅次于尼龙,在成型易发生“流延”现象。
4,PBT成型制品各向异性。PBT在高温下遇水易分解。
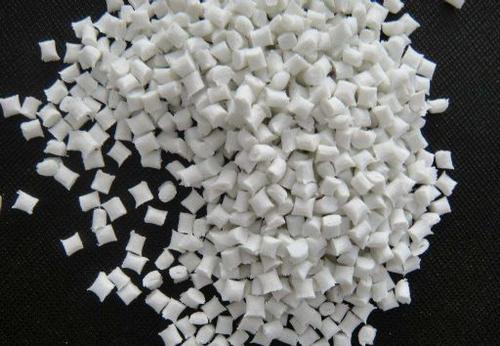
PBT为乳白色半透明到不透明、结晶型热塑性聚酯。具有高耐热性、韧性、耐疲劳性,自润滑、低摩擦系数,耐候性、吸水率低,仅为0.1%,在潮湿环境中仍保持各种物性(包括电性能),电绝缘性,但体积电阻、介电损耗大。耐热水、碱类、酸类、油类、但易受卤化烃侵蚀,耐水解性差,低温下可*结晶,成型性良好。缺点是缺口冲击强度低 ,成型收缩率大 。故大部分采用玻璃纤维增强或无机填充改性,其拉伸强度、弯曲强度可提高一倍以上,热变形温度也大幅提高。可以在140℃下长期工作,玻纤增强后制品纵、横向收缩率不一致,易使制品发生翘曲。