-
上海洪超塑胶原料有限公司
主营:PA66美国杜邦,POM美国杜邦,PBT*
上海洪超塑胶原料有限公司
主营:PA66美国杜邦,POM美国杜邦,PBT* 8

PBT是坚韧的工程热塑材料之一,它是半结晶材料,有非常好的化学稳定性、机械强度、电绝缘特性和热稳定性。熔点(225℃)和高温变形温度都比PET材料要低。维卡软化温度大约为170℃。玻璃化转换温度(glass trasitio temperature)在22℃到43℃之间。由于PBT的结晶速度很高,因此它的粘性很低,塑件加工的周期时间较短。
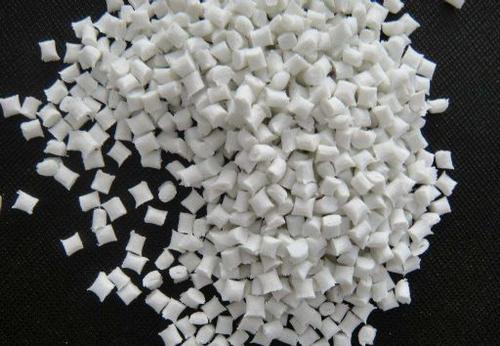
美国杜邦PBT 15315
PBT加工工艺:
PBT注塑前要进行干燥、要将水分含量控制在0.03%以下。PBT采用热风循环干燥时,PBT当温度为110℃、115℃或145℃时,所对应的时间不**过六小时。料层厚度低于32mm。PBT注射温度:PBT的分解温度为285℃,所以实际生产中控制在235-265℃:PBT注射压力注射压力为52~102MPa。PBT注射速率PBT冷却速度快,因此要采用较快的注射速率。螺杆转速和背压成型PBT的螺杆转速不宜**过80r/min,在25~62r/min之间。背压为注射压力的12%~17%。PBT模具温度在65~82℃,各部位的温度差不**过12℃。PBT成型时间一般情况下为18~62s。
PBT的*三用途是作为变压器、继电器内的绕线轴,一般以PBT加30%玻纤增强后进行注塑成型。绕线轴的物性要求包括绝缘性、耐热性、耐焊钖性、流动性、强度等,适用材料有酚醛树脂、PBT、PA6、PET。酚醛树脂的性质都不错,但其成型性不及PBT,因此尺寸小,形状复杂的产品都采用PBT树脂。
PBT注意事项:
1)再生料与新料的比例一帮在25:75
2)一般情况下不使用脱模剂,必要时可采用有机硅脱模剂。
3)停机处理PBT的停机时间在30min以内,可将温度降到200℃时停机。长期停机后在生产时,要将料筒内的料排空,再加入新料才能进行正常生产。
4)成品一般不需要处理,必要时再120℃时处理1~2h