-
上海洪超塑胶原料有限公司
主营:PA66美国杜邦,POM美国杜邦,PBT*
上海洪超塑胶原料有限公司
主营:PA66美国杜邦,POM美国杜邦,PBT* 8

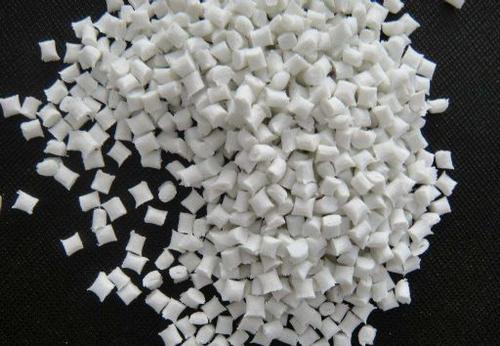
PBT吸湿特性很弱。非增强型PBT的拉伸强度为50MPa,玻纤增强的PBT拉伸强度为170MPa。PBT结晶很*,因此在注塑成型过程中*因冷却不均匀而造成制件弯曲变形。一般PBT材料收缩率在1.5%-2.8%之间。含30%玻纤增强的PBT材料收缩0.3%-1.6%之间。
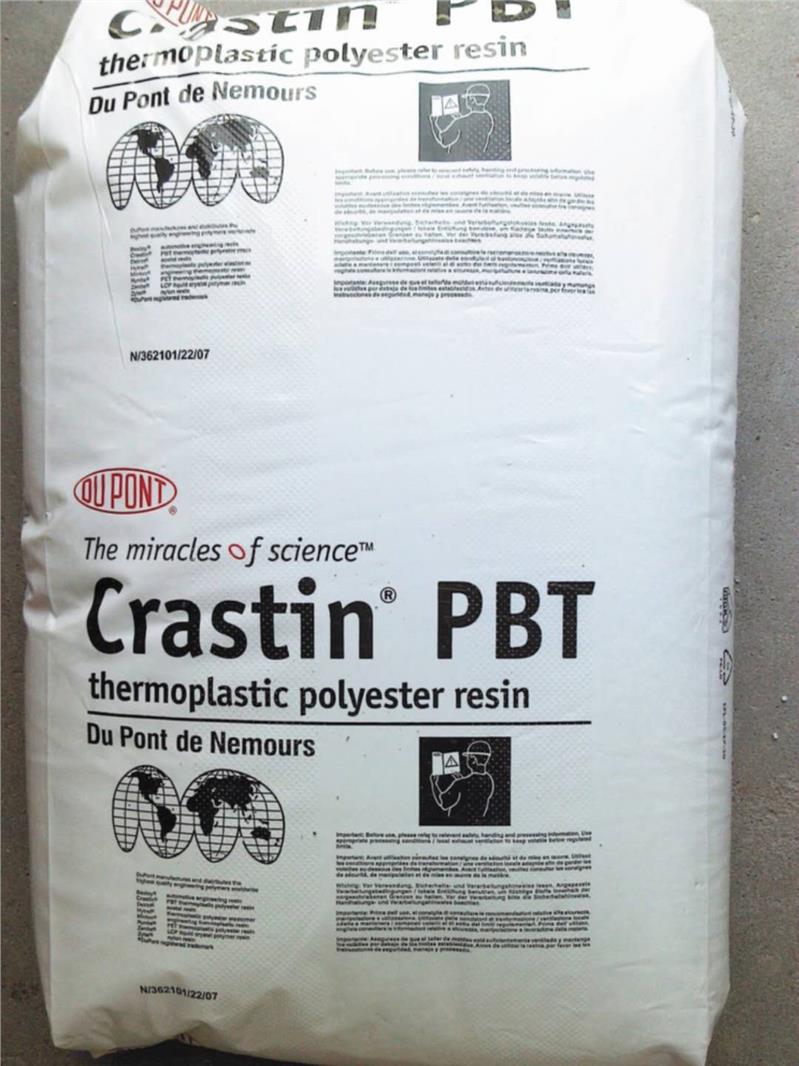
美国杜邦PBT 15315
PBT加工工艺:
PBT注塑前要进行干燥、要将水分含量控制在0.03%以下。PBT采用热风循环干燥时,PBT当温度为110℃、115℃或145℃时,所对应的时间不**过六小时。料层厚度低于32mm。PBT注射温度:PBT的分解温度为285℃,所以实际生产中控制在235-265℃:PBT注射压力注射压力为52~102MPa。PBT注射速率PBT冷却速度快,因此要采用较快的注射速率。螺杆转速和背压成型PBT的螺杆转速不宜**过80r/min,在25~62r/min之间。背压为注射压力的12%~17%。PBT模具温度在65~82℃,各部位的温度差不**过12℃。PBT成型时间一般情况下为18~62s。
PBT中文名称聚对苯二甲酸丁酯,简称饱和聚酯,系高结晶性热可塑性塑料。
优点:1、机械性质安定抗张强度与抗张模数和尼龙相似;2、摩擦系数小有自润性;3、吸水率低;4、电气性质优良;5、尺寸安定性良好;6、耐药品性、耐油性。
用途:1、电子电器:无熔线断电器、电磁开关、驰返变压器、家电把手、连接器、外壳等;2、汽车:车门把手、保险杆、分电盘盖、挡泥板、导线护壳、轮圈盖等;3、工业零件:OA风扇、键盘、钓具卷线器、零件、灯罩等。
PBT材料注塑成型工艺简介
1、干燥处理:
PBT材料在高温下易水解,因此加工前必须进行干燥处理。
建议在空气中的干燥条件为120℃,6-8小时,或者150℃下干燥2-4小时。PBT材料湿度必须小于0.03%。
2、熔化温度:
225~275℃,建议温度:250℃。
3、注射压力:
中等(到1500bar)。
注射速度:应使用尽可能快的注射速度(因为PBT的凝固很快)。